DURO-SE – die neue Hochleistungsschicht
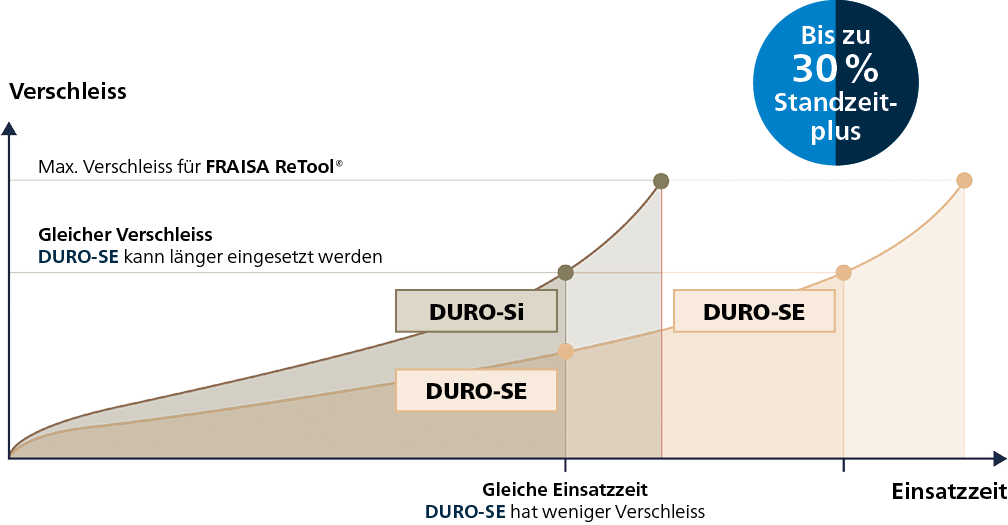
Durch verbesserte Verschleissbeständigkeit bis zu 30 % mehr Standzeit
Bis zu 30 % längere Standzeit – mehr Teile pro Werkzeug
Saubere Oberflächen ohne Nacharbeit und ohne Ausschuss
Stabile Schneidkante, hohe Masshaltigkeit, reproduzierbar
Prozesssicher – konstante Leistung und vorhersehbarer Verschleiss
Inox, Titan, Nickellegierungen und gehärtete Stähle bis 70 HRC
FRAISA ReTool®-qualifiziert – aufbereitbar auf 100 % Originalleistung
Gleiche Werkzeuge, neue Schicht – sicher zu mehr Standzeit
Anspruchsvolle Werkstoffe stellen höchste Anforderungen an Prozessstabilität, Qualität und planbare Standzeiten. Rostfreie Stähle, Titan oder gehärtete Stähle über 55 HRC fordern Werkzeuge besonders – schnellerer Verschleiss, Materialanhaftungen und schwer planbare Prozesse führen zu ungeplanten Stillständen, Ausschuss und steigenden Stückkosten. Vor allem bei komplexen 3D-Geometrien und engen Toleranzen wird das schnell zum wirtschaftlichen Risiko.
DURO-SE wurde genau für diese Anforderungen entwickelt – als konsequente Weiterentwicklung der bewährten DURO-Si Schicht, welche nun schrittweise abgelöst wird: bei identischer Geometrie, denselben Werkzeugfamilien und unveränderten Anwendungsdaten. Für Anwender, die bereits mit FRAISA Werkzeugen und DURO-Si arbeiten, ist der Umstieg besonders einfach.

Was bleibt
- Gleiche Geometrie
- Gleiche Anwendungsdaten
- Gleicher Preis
- Gleiche Werkzeugfamilien
Keine Anpassung. Sofort produktiv.
Gut zu wissen
- DURO-SE ist aktuell für sieben Werkzeugfamilien verfügbar - weitere folgen schrittweise
- Bestehende DURO-Si-Lagerbestände leiben uneingeschränkt einsetzbar
- DURO-Si wird nicht abrupt abgelöst, sonder sukzessive durch DURO-SE ersetzt
- Der Umstieg verursacht keine zusätzlichen Kpsten - Geometrie, Anwendungsdaten und Presstruktur bleiben unverändert
- Fraisa ReTool©-qualifiziert
Mehr Leistung. Gleicher Preis. Kein Wechselaufwand.
Der Prozess bleibt, die Beschichtung wechselt. Was sich ändert: die Leistung. Mit bis zu 30 % mehr Standzeit bringt DURO-SE einen messbaren Vorteil. Die extrem glatte PVD-Oberfläche reduziert Reibung und Wärmeentwicklung, verhindert Aufbauschneiden und stabilisiert die Schneidkante zuverlässig. Das Ergebnis: konstante Oberflächenqualität und hohe Masshaltigkeit – reproduzierbar über die gesamte Standzeit. Weniger Ausschuss, weniger ungeplante Werkzeugwechsel, niedrigere Kosten pro Teil.
Die passenden Schnittdaten stehen im FRAISA ToolExpert® bereit – validiert und direkt einsetzbar. Werkzeuge mit DURO-SE sind vollständig für FRAISA ReTool® qualifiziert – für einen geschlossenen, nachhaltigen Werkzeugkreislauf.
| Eigenschaften | DURO-SE-Vorteil |
|---|---|
| Schichtmaterial | AlTiSiN-basiert, optimierte Zusammensetzung |
| Preis-Leistungs-Verhältnis | Gleicher Preis, längere Standzeit |
| Verschleissbeständigkeit | Hervorragend – deutlich längere Einsatzzeiten |
DURO-SE-Technologie – standfest bei thermischer Belastung, stabil an der Schneidkante
DURO-SE ist eine optimierte, AlTiSiN-basierte Hochleistungsbeschichtung, die drei Schlüsseleigenschaften vereint. Die HiPIMS-Technologie kombiniert die Vorteile der Arc- und Sputtertechnologie. Dies erzeugt eine sehr dichte, gleichmässige Schichtstruktur mit extrem glatter Oberfläche – das reduziert Reibung, minimiert Anhaftungen und schützt die Schneide zuverlässig, auch bei hoher thermischer Belastung. Das Ergebnis: maximale Standzeit, Prozesssicherheit und reproduzierbare Bauteilqualität.
HiPIMS-Präzision – erkennbar in Schichtstruktur und -oberfläche
Vorhersehbarer Verschleiss, planbare Standzeiten
Zuverlässig auch bei hohen Schnittgeschwindigkeiten
Saubere Oberflächen, weniger Nacharbeit
 Hohe Schichtdichte
Die sehr dichte Schichtstruktur erschwert die Ausbreitung von Mikrorissen. Das Ergebnis ist ein gleichmässiger, vorhersehbarer Verschleiss und mehr Prozesssicherheit über die gesamte Standzeit.
 Thermisch belastbar
DURO-SE ist auf abrasive und thermische Belastungen ausgelegt. Kurzzeitig hält die Schicht Temperaturen bis zu 1100 °C stand (prozessabhängig) – ein Bereich, in dem viele Beschichtungen bereits an ihre Grenzen stossen. Das Substrat bleibt auch unter anspruchsvollen Bedingungen geschützt.
 Extrem glatte Oberfläche
Die dropletarme Schichtoberfläche reduziert Reibung und Wärmeentwicklung. Materialanhaftungen und Aufbauschneiden werden wirksam minimiert – für saubere Oberflächen und eine stabile Schneidkante.
Weniger Verschleiss, längere Einsatzzeit – DURO-SE im direkten Vergleich
Die folgenden Verschleissbilder zeigen den direkten Vergleich: Bei identischen Schnittdaten und gleicher Einsatzdauer weisen Werkzeuge mit DURO-SE ein deutlich geringeres und gleichmässigeres Verschleissverhalten auf. Die Schneidkante bleibt länger intakt – für messbar mehr Standzeit und konstant hohe Bauteilqualität.
Zylindrischer Fräser SX Ø10 mm
HPC Teilschnitt in 1.4571 | Verschleiss nach 61 min Einsatzzeit
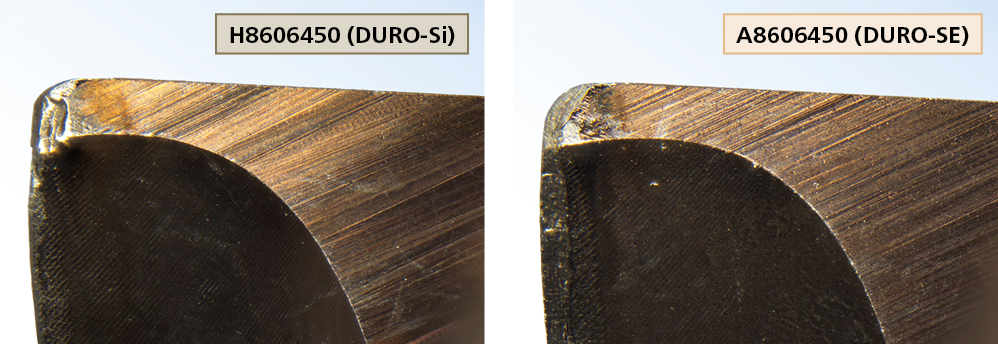
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 80 m/min | 0.045 mm | 15 mm | 6.5 mm | 2546 min-1 | 458 mm/min | 44.66 cm3/min |
Zylindrischer Fräser HX Ø10 mm
HDC-S in 1.2379 (61 HRC) | Verschleiss nach 60 min Einsatzzeit
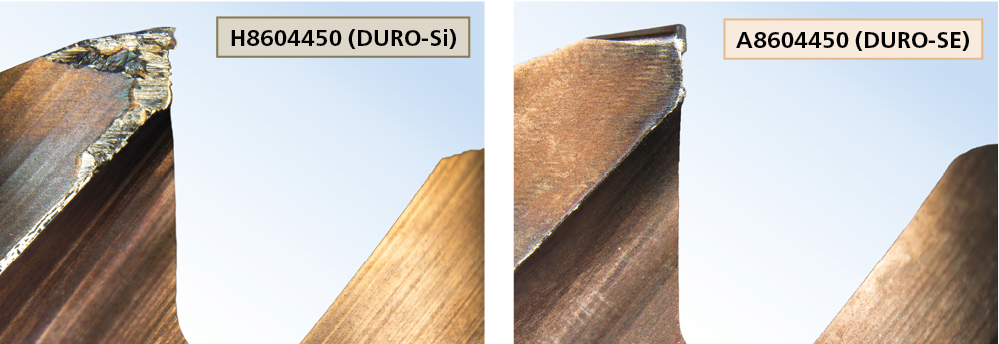
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 108 m/min | 0.104 mm | 22 mm | 0.25 mm | 3438 min-1 | 1430 mm/min | 7.87 cm3/min |
Hochvorschubfräser XFeed-H Ø3 mm
Hochvorschubfräsen in S390 (67 HRC) | Verschleiss nach 29 min Einsatzzeit
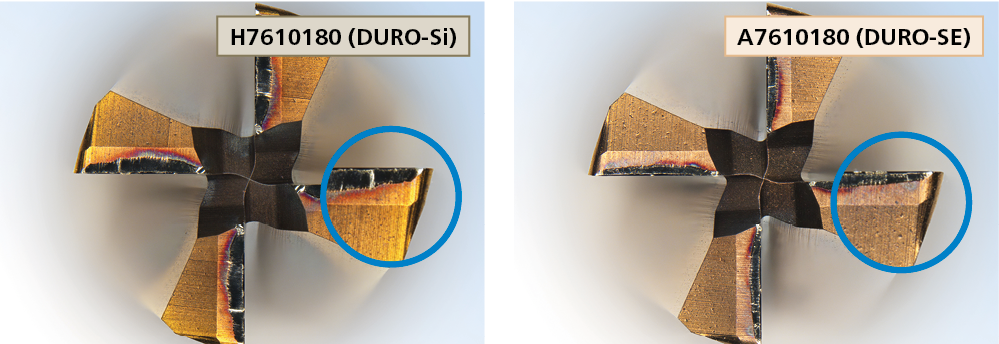
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 36 m/min | 0.032 mm | 0.06 mm | 2.25 mm | 3820 min-1 | 489 mm/min | 0.07 cm3/min |
Kugelkopffräser SpherOX Ø6 mm
HSC Ebenenschruppen in 1.2083 (52 HRC) | Verschleiss nach 115 min Einsatzzeit
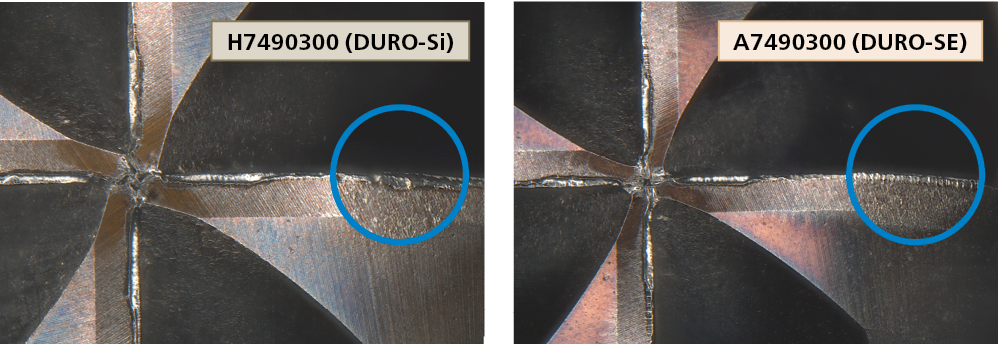
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 93 m/min | 0.036 mm | 0.72 mm | 1.2 mm | 7590 min-1 | 1092 mm/min | 0.94 cm3/min |
Eckradiusfräser XSpeed-H Ø10 mm
HSC Ebenenschruppen in 1.2379 (61 HRC) | Verschleiss nach 59 min Einsatzzeit
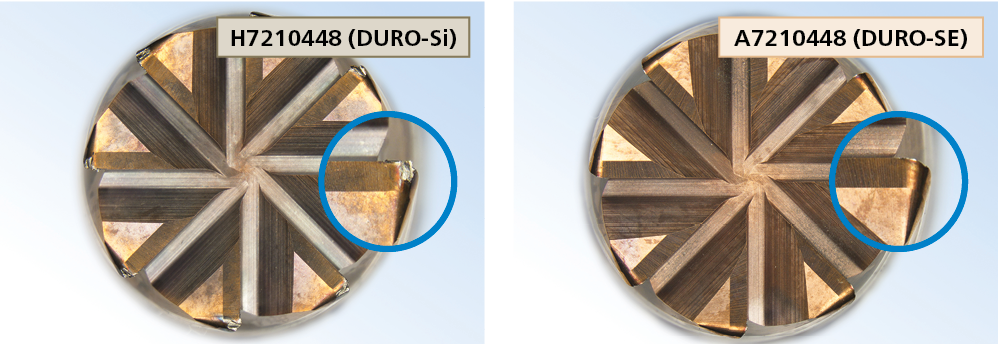
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 50 m/min | 0.033 mm | 0.2 mm | 6 mm | 1624 min-1 | 429 mm/min | 0.51 cm3/min |
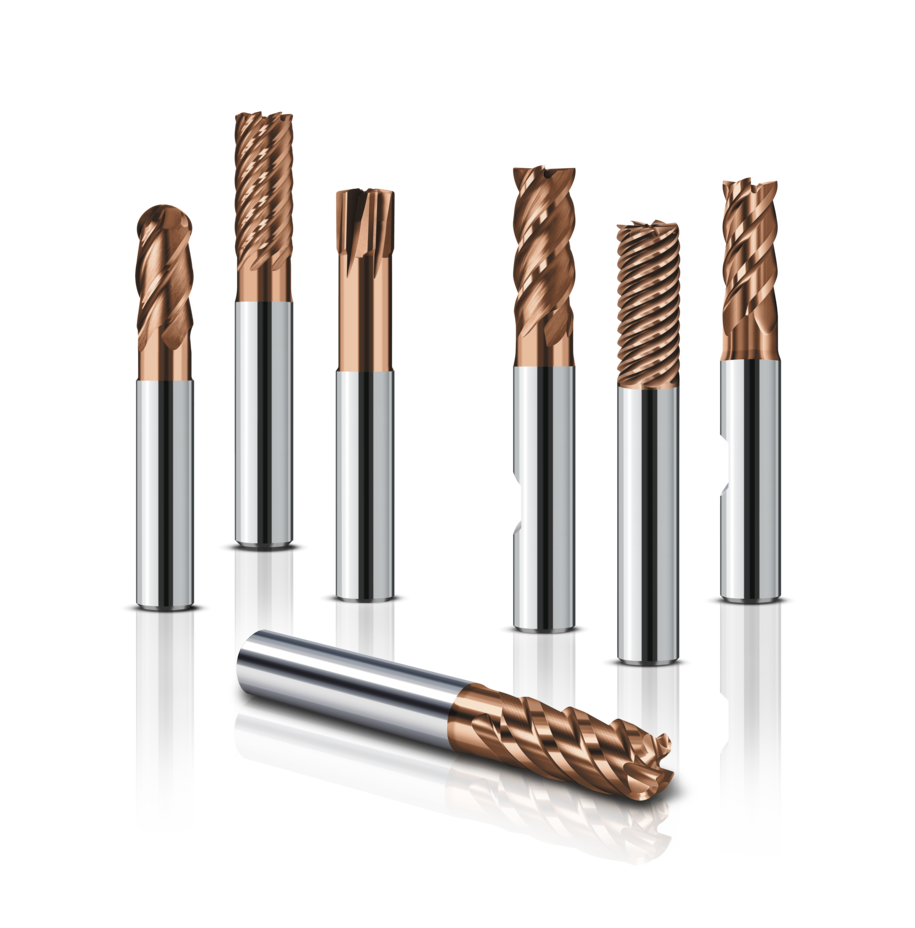
Sieben Werkzeugfamilien mit DURO-SE – für jede Anwendung das passende Werkzeug
Ob Schruppen, Schlichten oder komplexe 3D-Bearbeitung – die folgenden Werkzeugfamilien decken ein breites Spektrum an Anwendungen und Werkstoffen ab. Alle Artikel, Durchmesser und optimalen Schnittdaten finden Sie im FRAISA ToolExpert® und im Webshop.
Zylindrische Fräser HX
Kurzhals (A8504 / A8604)
- Schruppen HPC, Schruppen HDC, Schlichten
- Gehärtete Stähle HRC 48–56, HRC 56–60, HRC > 60, HSS
- d₁ 3–20 mm, 4 Schneiden, 18 Artikel
Zylindrische Fräser SX
Kurzhals (A8506 / A8606)
- Schruppen HPC, Schruppen HDC, Schlichten
- Inox, HRC > 24, Titan, Manganstahl, Nickel-Legierungen, HSS
- d₁ 3–20 mm, 4 Schneiden, 18 Artikel
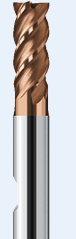
Eckradiusfräser HX
Kurzhals (A8507 / A8607)
- Eintauchen, Schruppen HPC, Schruppen HDC, Schlichten,
- Gehärtete Stähle HRC 48–56,HRC 56–60, HRC > 60, HSS
- d₁ 3–16 mm, 4 Schneiden, 25 Artikel
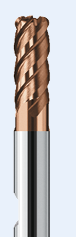
Zylindrische Fräser Multicut XF
(A15250)
- Schlichten
- Stahl, Inox, Titan, gehärtete Stähle bis HRC > 60, Aluminium
- d₁ 3–20 mm, 5/7 Schneiden, 9 Artikel
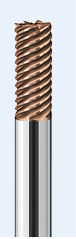
Kugelkopffräser SpheroX
3xd Hals (A7490)
- Eintauchen, Schruppen, Schruppen HDC, Schlichten
- Gehärtete Stähle HRC 42-48, HRC 48–56, HRC 56–60, HRC > 60, Titan, HSS
- d₁ 1–16 mm, 4 Schneiden, 10 Artikel
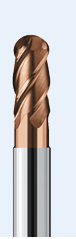
Eckradiusfräser XSpeed-H
3xd Hals (A7210)
- Schruppen HPC, Schruppen HDC, Schlichten
- Gehärtete Stähle HRC 48–56, HRC 56–60, HRC > 60, HSS
- d₁ 2–12 mm, 6/8 Schneiden, 16 Artikel
Hochvorschubfräser XFeed-H
3xd Hals (A7610)
- Hochvorschubfräsen
- Gehärtete Stähle HRC 48–56, HRC 56–60, HRC > 60, HSS
- d₁ 1–16 mm, 4/6 Schneiden,10 Artikel