DURO-SE – az új nagyteljesítményű bevonat
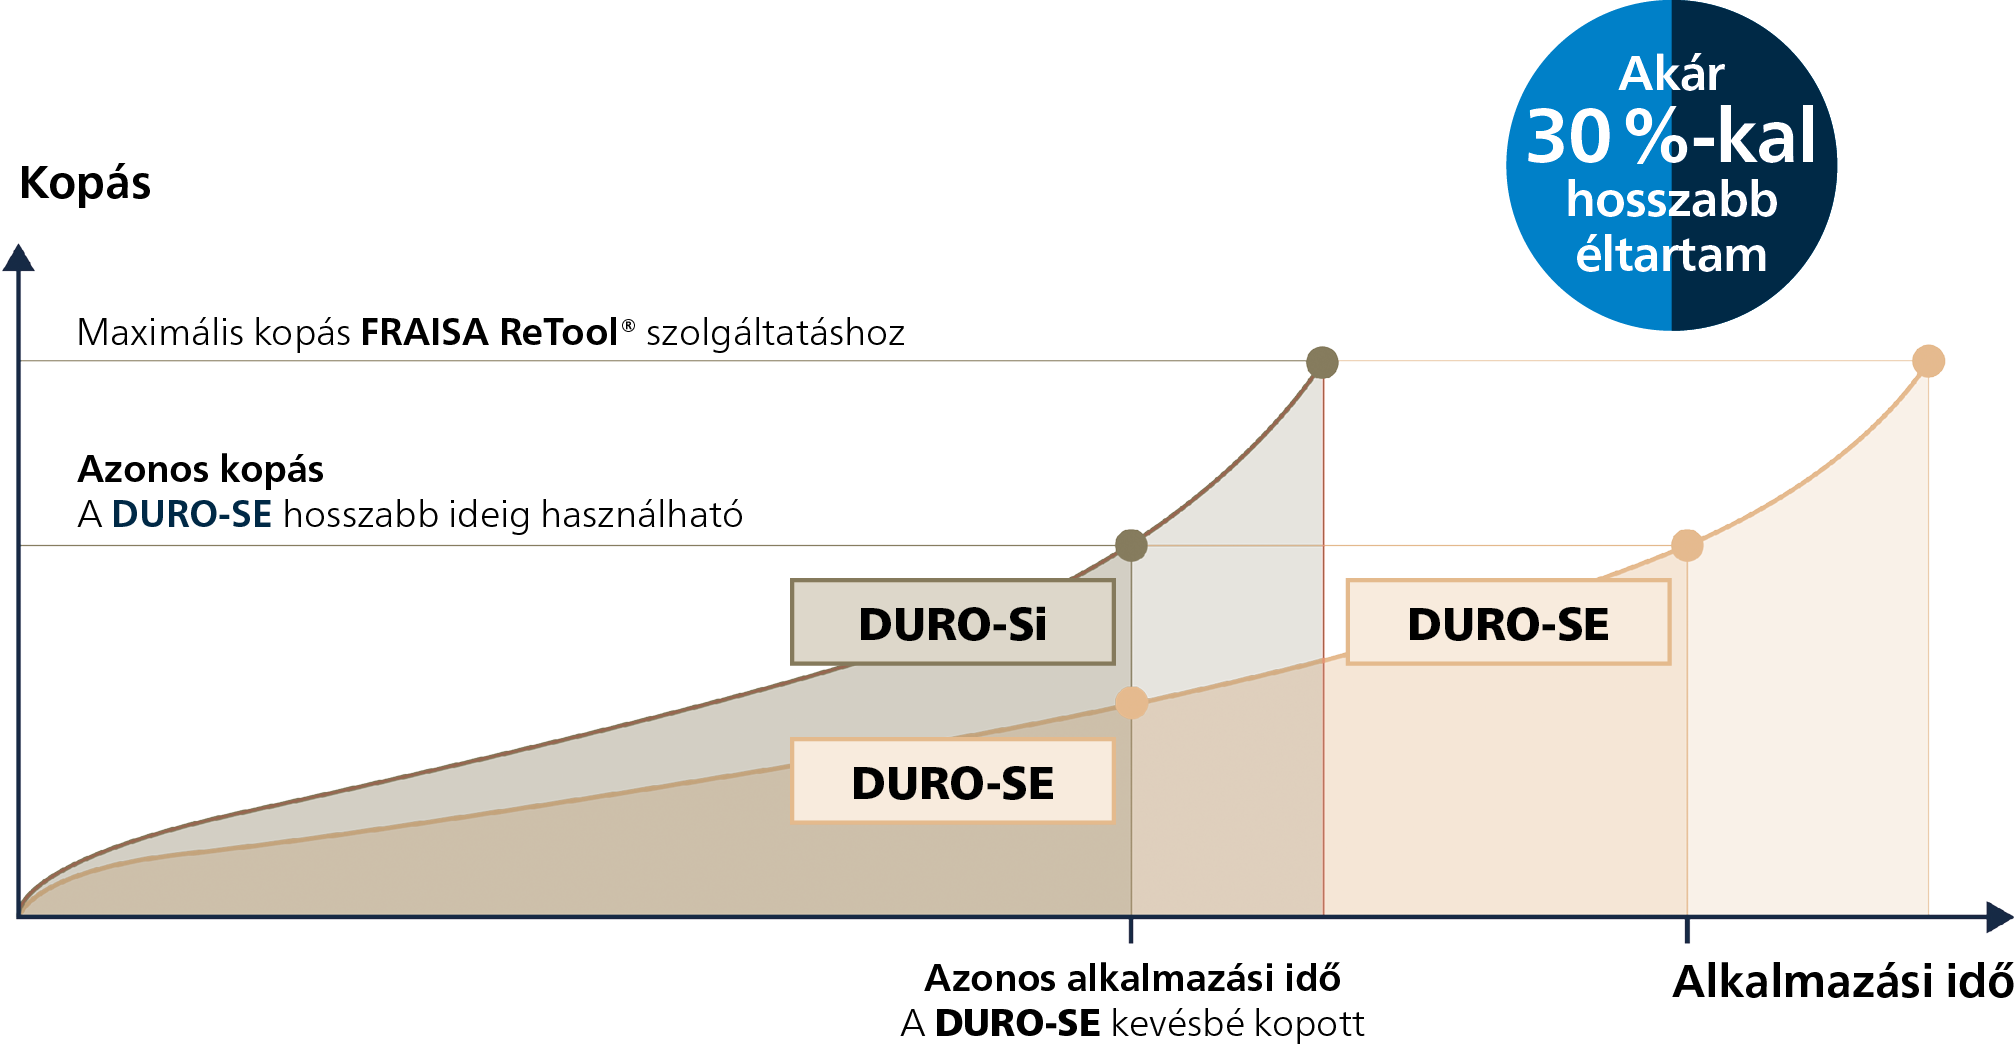
Akár 30%-kal hosszabb éltartam a magas kopásállóságnak köszönhetően
Akár 30%-kal hosszabb éltartam
Utómunka és selejt nélküli tiszta felület
Stabil vágóél, nagy méretpontosság, reprodukálható eredmény
Folyamatbiztonság – állandó teljesítmény és jól tervezhető kopás
Rozsdamentes acél, titán, nikkelötvözetek és edzett acél 70 HRC-ig
FRAISA ReTool® minősítés – 100%- os teljesítmény felújítás után
Bevált szerszám, új bevonattal – garantáltan hosszabb éltartam
Az igényes alapanyagok magas követelményeket támasztanak a folyamatstabilitással, a munkadarab minőséggel és a tervezhető éltartammal szemben. A rozsdamentes acélok, a titánok és az 55 HRC feletti edzett acélok különösen igénybe veszik a szerszámokat – a gyorsabb kopás, az élrátét képződés és a nehezen tervezhető folyamatok nem tervezett állásidőket eredményezhetnek, a selejt és az egy munkadarabra jutó költség növekedhet. Ez szinte azonnal gazdasági kockázatot rejthet magában, különösen komplex 3D-geometriák és szűk tűrések esetén.
DURO-SE-t pontosan ezekhez a követelményekhez fejlesztettük – a jól bevált DURO-Si-bevonat következetesen továbbfejlesztett változata, amelyet most fokozatosan vált le. Azonos geometria, változatlan szerszámtípus és alkalmazási adatok. Különösen egyszerű az átállás azon felhasználók számára, akik már a FRAISA DURO-Si bevonattal ellátott szerszámaival dolgoznak.

Ami változatlan maradt
- geometria
- alkalmazási adatok
- ár
- szerszámtípusok
Nincs szükség finomhangolásra. Azonnal használható.
Jó tudni
- DURO-SE jelenleg hét szerszámtípushoz érhető el – ezeket fokozatosan továbbiak is követni fogják
- A meglévő DURO-Si raktárkészletek továbbra is korlátozás nélkül használhatók
- A DURO-Si-t nem azonnal, hanem folyamatosan váltja fel a DURO-SE
- Az átállás nem okoz többletköltségeket – a geometria, az alkalmazási adatok és az ár nem változik
- FRAISA ReTool® minősítés
Nagyobb teljesítmény. Változatlan ár. Nincs többletköltség.
A folyamat azonos, de a bevonat módosult. Akkor mi változik? A teljesítmény. A DURO-SE akár 30%- kal magasabb éltartamával jól mérhető előnyt kínál. A rendkívül sima PVD-felület csökkenti a súrlódást és a hőfejlődést, megakadályozza az élrátét kialakulását, és megbízhatóan stabilizálja a vágóélt. Az eredmény, állandó felületminőség és nagy méretpontosság, amely a teljes éltartam során stabilan tartható. Kevesebb hibás termék és nem tervezett szerszámcsere, ennek köszönhetően pedig alacsonyabb munkadarab költség.
A FRAISA ToolExpert® alkalmazásban elérhetők a megfelelő megmunkálási adatok. Validáltak, és azonnal felhasználhatók. A DURO-SE bevonattal ellátott szerszámok teljes körű minősítéssel rendelkeznek a FRAISA ReTool®-hoz – a zárt és fenntartható szerszámkörforgás érdekében.
| Tulajdonságok | A DURO-SE előnye |
|---|---|
| Bevonatolóanyag | AlTiSiN-alapú, optimalizált összetétel |
| Ár-érték arány | Azonos ár, hosszabb éltartam |
| Kopásállóság | Kiváló – jelentősen hosszabb alkalmazási idők |
DURO-SE technológia – ellenáll a hőterhelésnek, így stabil vágóélt biztosít
A DURO-SE egy magas minőségű optimalizált AlTiSiN alapú bevonat, amely három fontos tulajdonságot egyesít magában. A HiPIMS technológia az ívtechnológia és a porlasztásos technológia előnyeit kombinálja. Ezzel nagyon tömör, egyenletes rétegszerkezet és rendkívül sima felület hozható létre, amely csökkenti a súrlódást, minimalizálja a feltapadást, és megbízhatóan védi a vágóélt, még nagy hőterhelés esetén is. Az eredmény: maximális éltartam, folyamatbiztonság és reprodukálható munkadarab-minőség.
Precíziós HiPIMS-technológia – felismerhető a rétegszerkezetben és a felületen
Jól kiszámítható kopás, tervezhető éltartam
Magas vágósebesség esetén is megbízható
Sima felület, kevesebb utómunka
 Nagy bevonatsűrűség
A nagyon tömör rétegszerkezet megnehezíti, hogy a mikrorepedések szétterjedjenek. Az eredmény egyenletes, jól kiszámitható kopás, és nagyobb folyamatbiztonság a teljes éltartam során.
 Termikus terhelhetőség
A DURO-SE bevonatot kopásból eredő és termikus terhelések elviselésére terveztük. A bevonatréteg (a folyamattól függően) rövid ideig, akár 1100 °C-os hőmérsékletnek is ellenáll – ez olyan tartomány, amelyben már a legtöbb bevonat eléri a határait. Az szerszámtest még nagy kihívást jelentő körülmények között is védve marad.
 Rendkívüli felületminőség
A kevés dropletet tartalmazó felület minimalizálja a súrlódást és a hőfejlődést. Hatékonyan csökkenti az alapanyagok feltapadását és az élrátét kialakulását – a felület sima lesz és a vágóél stabil marad.
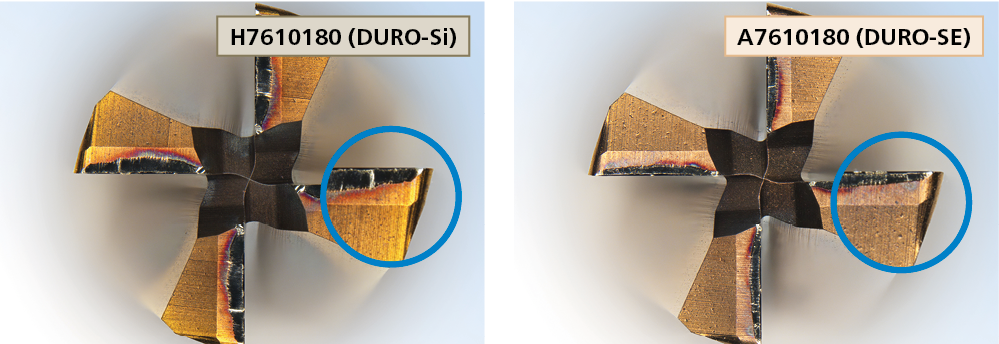
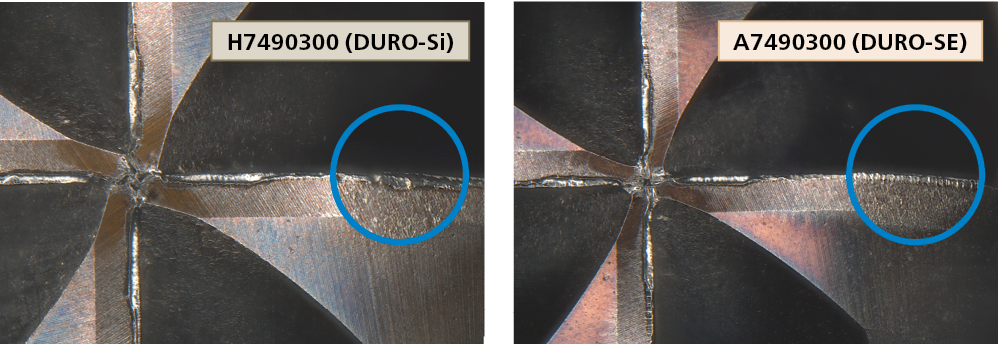
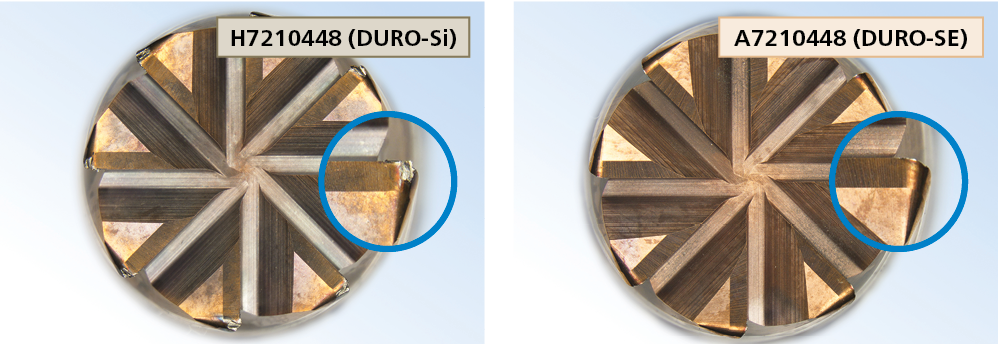
Kevesebb kopás, hosszabb alkalmazási idő – A DURO-SE direkt összehasonlítása
Az alábbi kopásképeken egy direkt összehasonlítás látható: azonos vágási adatok és üzemidő mellett a DURO-SE bevonattal ellátott szerszámokra lényegesen kisebb mértékű és egyenletesebb kopás jellemző. A vágóél hosszabb ideig megőrzi épségét, ami mérhetően hosszabb éltartamot és egyenletesen magas munkadarab-minőséget biztosít.
Hengeres maró SX Ø10 mm
HPC kontúrmarás, 1.4571 | kopás 61 perc után
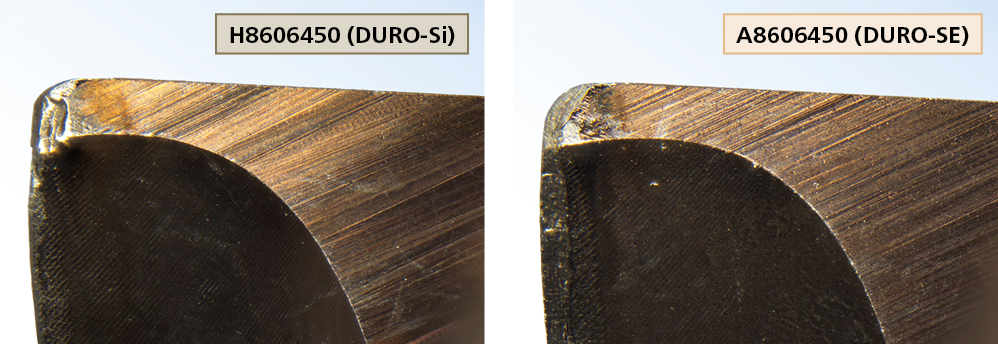
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 80 m/min | 0.045 mm | 15 mm | 6.5 mm | 2546 min-1 | 458 mm/min | 44.66 cm3/min |
Hengeres maró HX, Ø10 mm
HDC-S, 1.2379 (61 HRC) | kopás 60 perc után
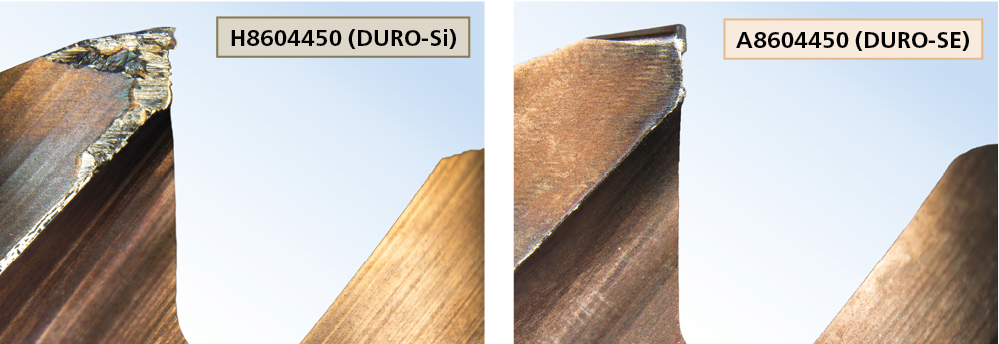
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 108 m/min | 0.104 mm | 22 mm | 0.25 mm | 3438 min-1 | 1430 mm/min | 7.87 cm3/min |
HFC maró XFeed-H, Ø3 mm
HFC marás, S390 (67 HRC) | kopás 29 perc után
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 36 m/min | 0.032 mm | 0.06 mm | 2.25 mm | 3820 min-1 | 489 mm/min | 0.07 cm3/min |
Gömbvégű maró SpheroX, Ø6 mm
HSC teraszoló nagyolás, 1.2083 (52 HRC) | kopás 115 perc után
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 93 m/min | 0.036 mm | 0.72 mm | 1.2 mm | 7590 min-1 | 1092 mm/min | 0.94 cm3/min |
Sarokrádiuszmaró XSpeed-H, Ø10 mm
HSC teraszoló nagyolás, 1.2379 (61 HRC) | kopás 59 perc után
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 50 m/min | 0.033 mm | 0.2 mm | 6 mm | 1624 min-1 | 429 mm/min | 0.51 cm3/min |
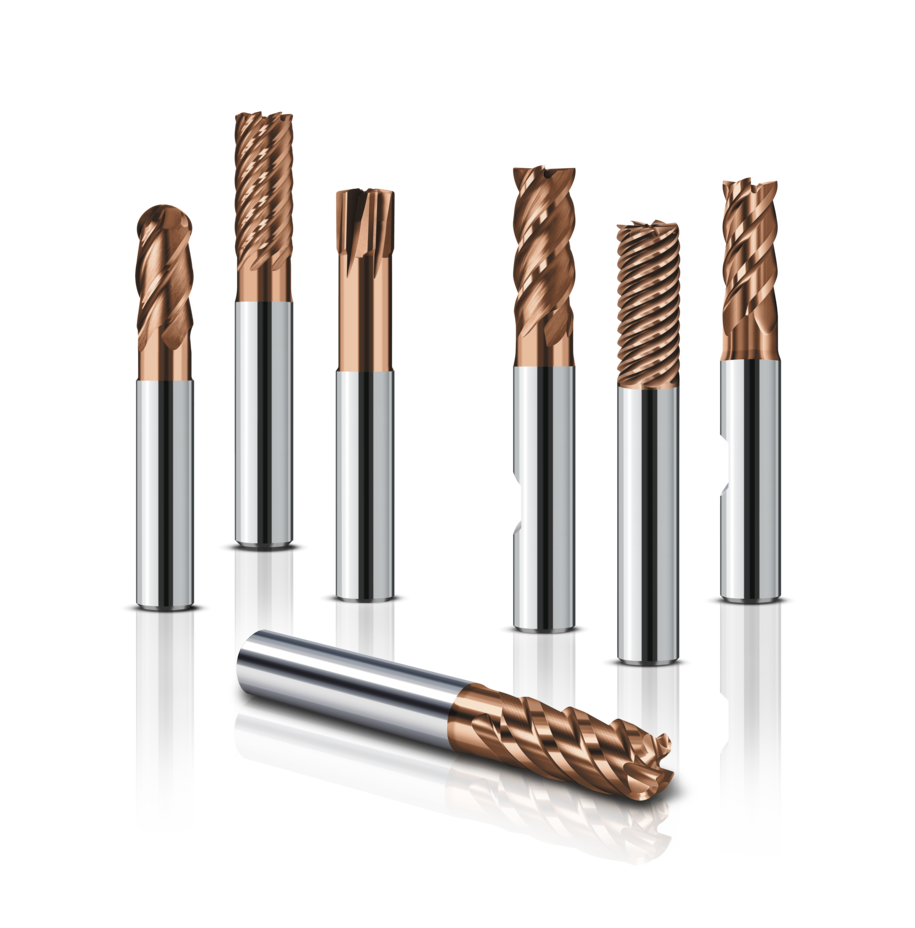
Hét DURO-SE-vel ellátott szerszámtípus – minden alkalmazáshoz a megfelelő szerszám
Legyen szó nagyolásról, simításról vagy összetett 3D megmunkálásról – a következő szerszámtípusok az alkalmazások és alapanyagok széles választékát lefedik. Minden cikket, átmérőt és optimális vágási adatot megtalál a FRAISA ToolExpert® alkalmazásban vagy a webshopban.
Hengeres maró HX
rövid nyakalás (A8504 / A8604)
- Nagyolás HPC, nagyolás HDC, simítás
- Edzett acélok, HRC 48–56, HRC 56–60, HRC > 60, gyorsacél (HSS)
- d₁ 3–20 mm, 4 vágóél, 18 cikk
Hengeres maró SX
rövid nyakalás (A8506 / A8606)
- Nagyolás HPC, nagyolás HDC, simítás
- Rozsdamentes acél, HRC > 24, titán, mangánacél, nikkelötvözetek, gyorsacél (HSS)
- d₁ 3–20 mm, 4 vágóél, 18 cikk
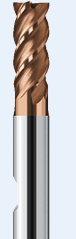
Sarokrádiuszmaró HX
rövid nyakalás (A8507 / A8607)
- Bemerülés, HPC nagyolás, HDC nagyolás, simítás
- Edzett acélok, HRC 48–56, HRC 56–60, HRC > 60, gyorsacél (HSS)
- d₁ 3–16 mm, 4 vágóél, 25 cikk
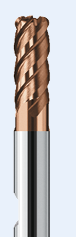
Hengeres maró Multicut XF
(A15250)
- Simítás
- Acél, rozsdamentes acél, titán, edzett acél HRC > 60-ig, alumínium
- d₁ 3–20 mm, 5/7 vágóél, 9 cikk
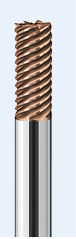
Gömbvégű maró SpheroX
3xd nyakalt (A7490)
- Bemerülés, HRC nagyolás, HDC nagyolás, simítás
- Edzett acélok, HRC 42-48, HRC 48–56, HRC 56–60, HRC > 60, titán, gyorsacél (HSS)
- d₁ 1–16 mm, 4 vágóél, 10 cikk
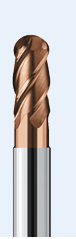
Sarokrádiuszmaró XSpeed-H
3xd nyakalt (A7210)
- Nagyolás HPC, nagyolás HDC, simítás
- Edzett acélok, HRC 48–56, HRC 56–60, HRC > 60, gyorsacél (HSS)
- d₁ 2–12 mm, 6/8 vágóél, 16 cikk
HFC maró XFeed-H
3xd nyakalt (A7610)
- HFC marás
- Edzett acélok, HRC 48–56, HRC 56–60, HRC > 60, gyorsacél (HSS)
- d₁ 1–16 mm, 4/6 vágóél, 10 cikk