DURO-SE ——全新高性能涂层
耐磨性得到提升,刀具寿命可延长高达 30 %
刀具寿命最高可延长 30 %
无积屑瘤——表面光洁,无需返工或报废
稳定的零件质量——切削刃稳定,尺寸精 度高, 重复精度高
性能稳定,磨损可预测,即 便在自动化生产中亦表现可靠
不锈钢、钛合金、镍 基合金和硬度高达 70 HRC 的淬火钢
通过 FRAISA ReTool® 认证——可恢复 至 100 % 原始性能
相同的刀具,全新的涂层——确保更长的刀具寿命
难加工的材料对加工过程的稳定性、加工质量和 刀具寿命提出了极高要求。 不锈钢、钛合金或硬度 超过 55 HRC 的淬硬钢对刀具的要求尤为突出—— 磨损快、材料粘以及难以预测加工过程,往往导致 意外停机、废品率上升和单件成本增加。尤其对于 复杂的 3D 几何形状以及严格的公差要求,这些问 题会迅速演变为显著的经济风险。
DURO-SE 正是针对这些需求而研发的——作为 久经考验的 DURO-Si 涂层的系统性升级,将在保 持几何结构不变、刀具系列及应用数据不变的前 提下,逐步取代现有 DURO-Si 涂层。对于已经在使 用 FRAISA 刀具和 DURO-Si 的用户而言,这一转 换尤为简便。

总而言之
- 相同的几何形状
- 相同的切削参数
- 相同的价格
- 相同的刀具系列
无需调整。 可立即投入生产。
小贴士
- DURO-SE 目前适用于七个刀具系 列——更多系列将逐步推出
- 现有的 DURO-Si 库存仍可不受限制地 继续使用
- DURO-Si 不会被立即淘汰,而是逐步由 DURO-SE 取代
- 转换不会产生额外成本——刀具的几何 形状、切削参数和价格体系均保持不变
- 通过 FRAISA ReTool® 认证
更高的性能, 不变的价格。
在保持工艺流程不变的情况下,只需要更换涂层, 而性能却得以提升。 DURO-SE 将刀具寿命提升 高达 30 %,带来了显著优势。极其光滑的 PVD 涂 层表面减少了摩擦与热量积聚,防止积屑瘤产生, 使切削刃更可靠稳定。结果便是:始终如一的表面 质量与高尺寸精度——在整个刀具寿命期间均可 重复实现。废品率降低,减少计划外的换刀,降低 单件成本。
匹配的切削参数已在 FRAISA ToolExpert® 中提 供——经过验证,可直接上机使用。采用 DUROSE 的刀具已完全通过 FRAISA ReTool® 认证,可 用于闭环式、可持续的刀具生命周期。
| 特性 | DURO-SE 优势 |
|---|---|
| 涂层材料 | 基于 AlTiSiN,优化成分 |
| 性价比 | 价格相同,刀具寿命更长 |
| 耐磨性 | 表现卓越——刀具寿命显著延长 |
DURO-SE 技术——在热负荷下依然耐久,切削刃始终稳定
DURO-SE 是一种经过优化的、基于 AlTiSiN 的高性能涂层,集三项关键性能于一体。HiPIMS 技术结合 了电弧和溅射技术的优点, 从而形成了一种高度致密、均匀且极其光滑的涂层结构——这降低了摩擦, 最大程度减少了材料粘附, 并在高热负荷下也能可靠保护切削刃。 其结果是:实现了最长的刀具寿命、 最高的工艺可靠性以及稳定的零件质量。
HiPIMS 精度——完美体现在涂层结构和表面质量上
可预测的磨损,可规划的刀具 寿命
高速切削下依然可靠
表面光洁,减少返工
 高致密度涂层
极为致密的涂层结构使微 裂纹难以扩展。由此在整 个刀具寿命周期内,实现 均匀、可预测的磨损,并提 高工艺可靠性。
 耐热负荷
DURO-SE 专为应对磨 蚀性和热负荷而设计。 该涂层可短时承受高达 1100 °C 的温度(取决于工 艺)—— 在这一范围内,许 多涂层已达到其极限。即 使在严苛的条件下,基材 也能得到有效保护。
 极致光滑的表面
几乎不会附着液滴的涂层 表面可减少摩擦和热量积 聚。材料附着物和积屑瘤得 以有效地最大程度减少,从 而确保表面光洁且切削刃 稳定。
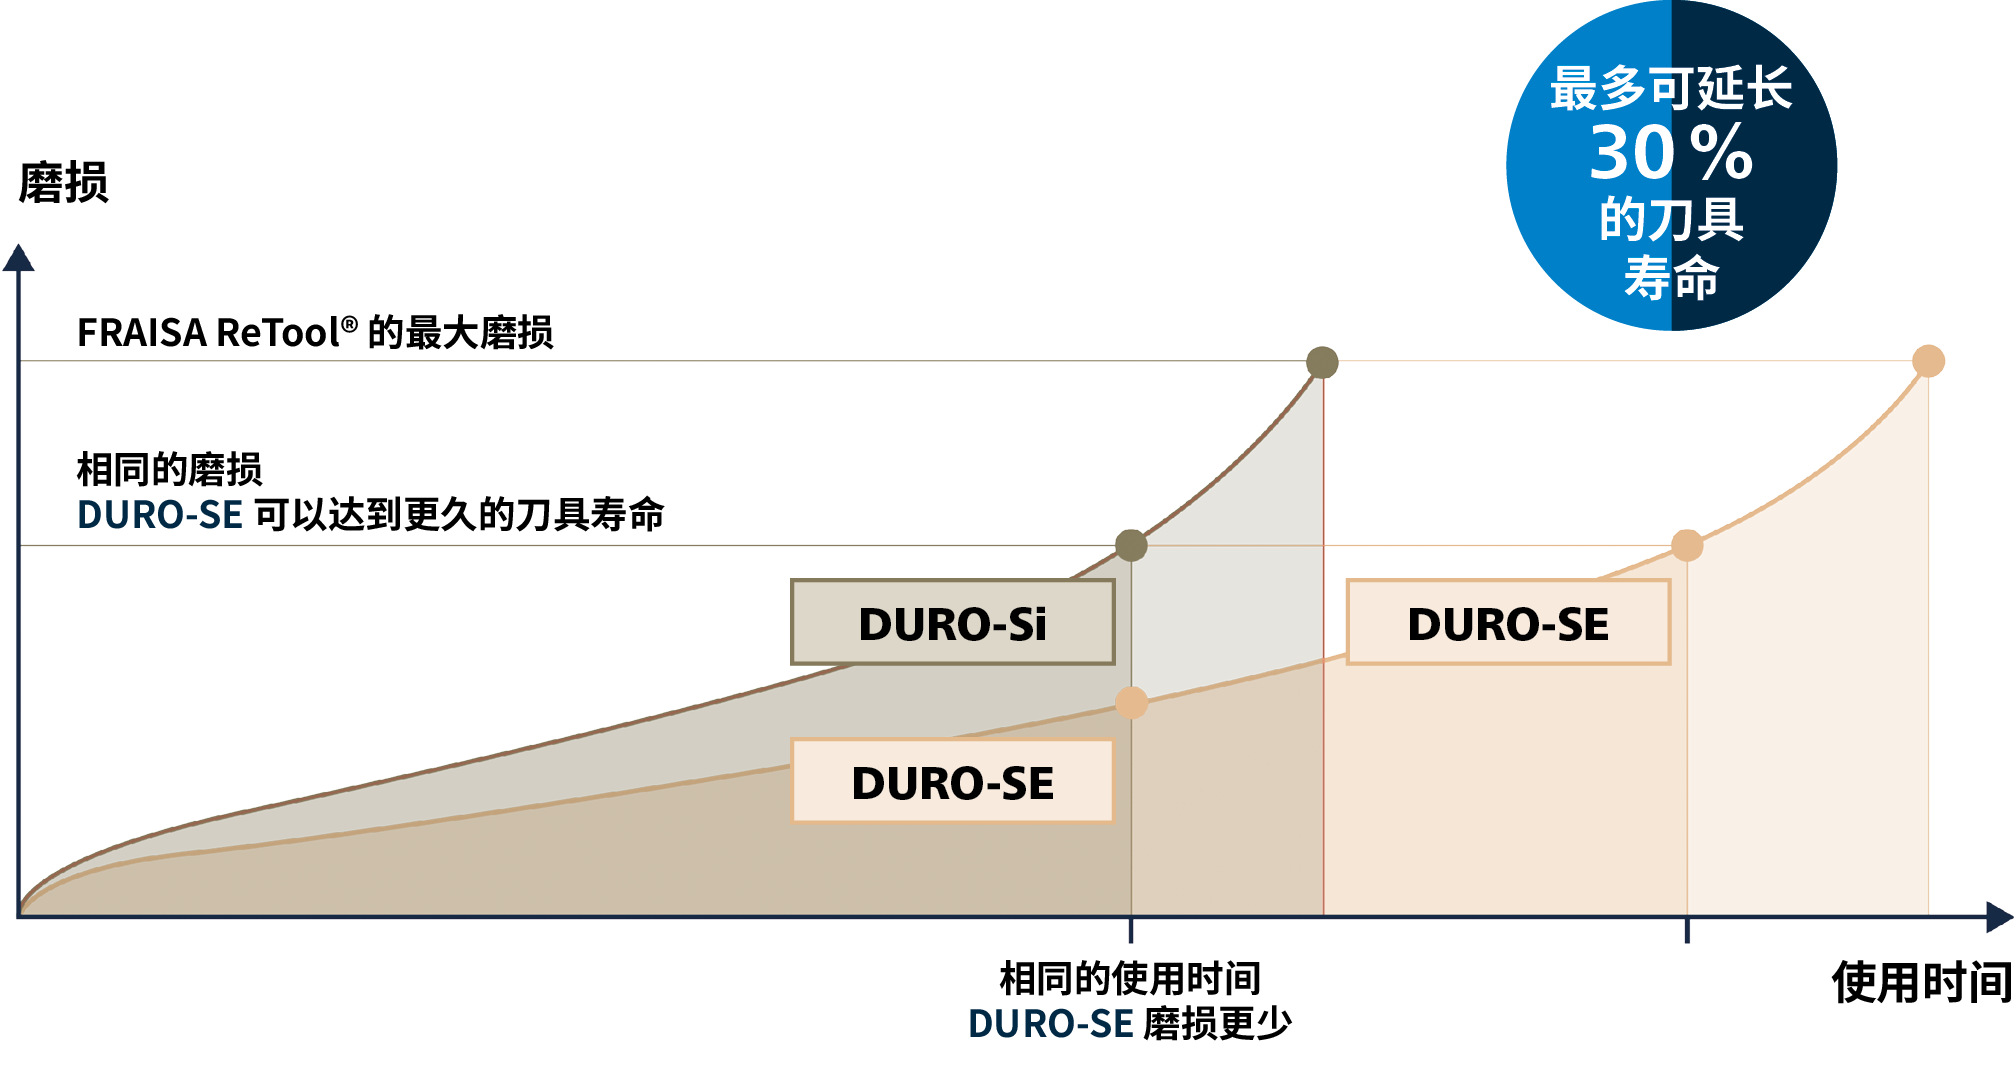
更少磨损,更长刀具寿命——DURO-SE 的直接对比
以下磨损图示展示了直接对比结果:在相同的切削参数和加工时间下,采用 DURO-SE 涂层的刀具表 现出明显更低且更均匀的磨损特性。切削刃保持更长时间完好无损,从而显著提高刀具寿命并确保零 件质量始终如一高零件质量。
平底铣刀 SX Ø10 mm
在1.4571中进行 HPC 切削 I 使用 61 min 后的磨损
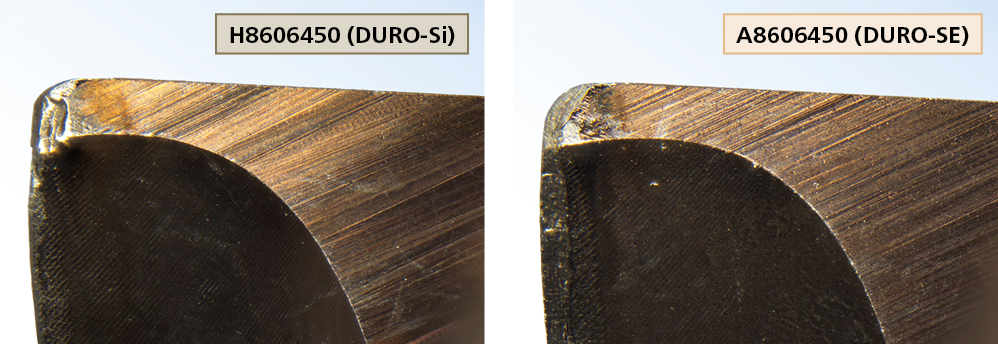
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 80 m/min | 0.045 mm | 15 mm | 6.5 mm | 2546 min-1 | 458 mm/min | 44.66 cm3/min |
平底铣刀 HX Ø 10 mm
在 1.2379 (61 HRC) HDC-S I 使用 60 min 后的磨损
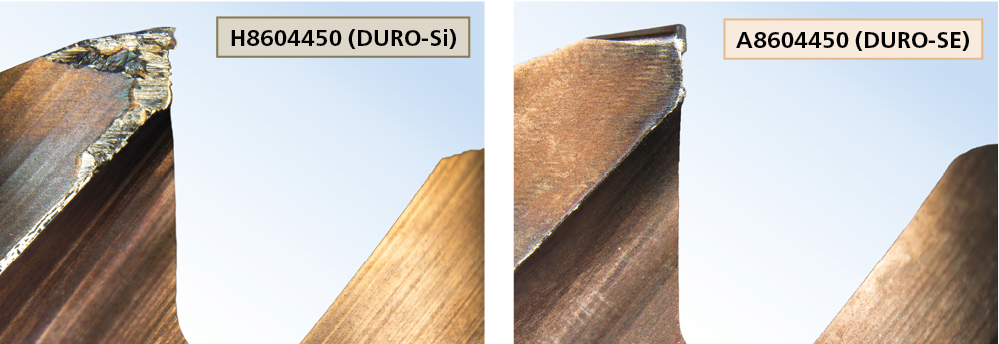
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 108 m/min | 0.104 mm | 22 mm | 0.25 mm | 3438 min-1 | 1430 mm/min | 7.87 cm3/min |
XFeed-H 高进给铣刀,Ø3 mm
在 S390( 67 HRC)高进给铣削 I 使用 29 min 后的磨损
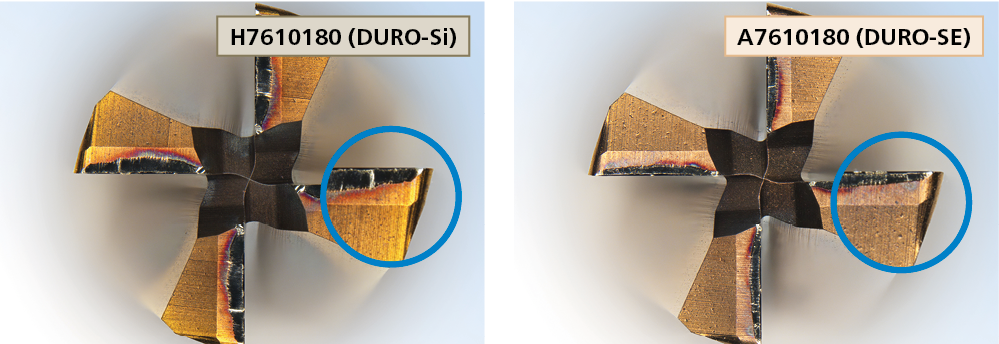
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 36 m/min | 0.032 mm | 0.06 mm | 2.25 mm | 3820 min-1 | 489 mm/min | 0.07 cm3/min |
球头立铣刀 SpheroX Ø6 mm
在 1.2083 (52 HRC) HSC 平面粗加工 I 使用 115 min 后的磨损
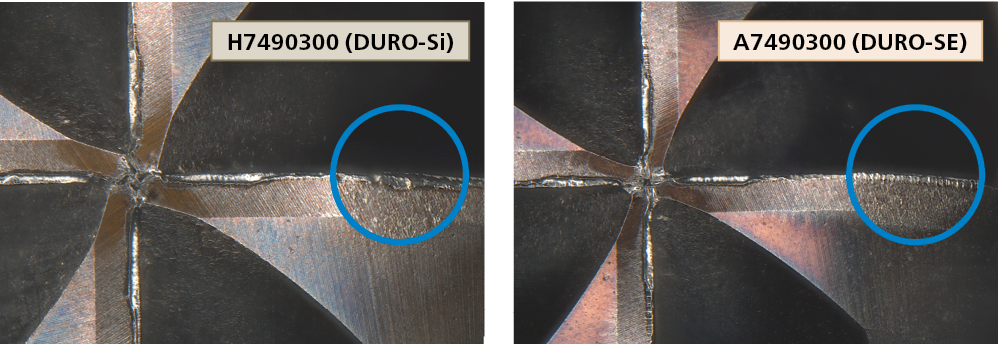
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 93 m/min | 0.036 mm | 0.72 mm | 1.2 mm | 7590 min-1 | 1092 mm/min | 0.94 cm3/min |
圆角铣刀 XSpeed-H,Ø10 mm
在 1.2379 (61 HRC) HSC 平面粗加工 I 使用 59 min 后的磨损
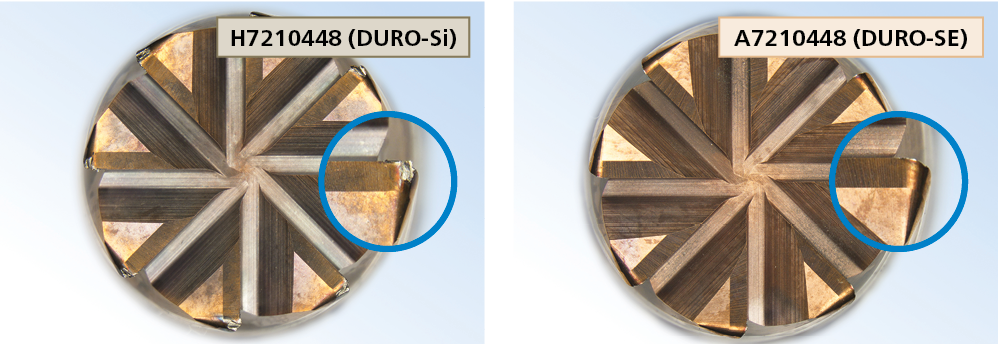
| vc | fz | ap | ae | n | vf | Q |
|---|---|---|---|---|---|---|
| 50 m/min | 0.033 mm | 0.2 mm | 6 mm | 1624 min-1 | 429 mm/min | 0.51 cm3/min |
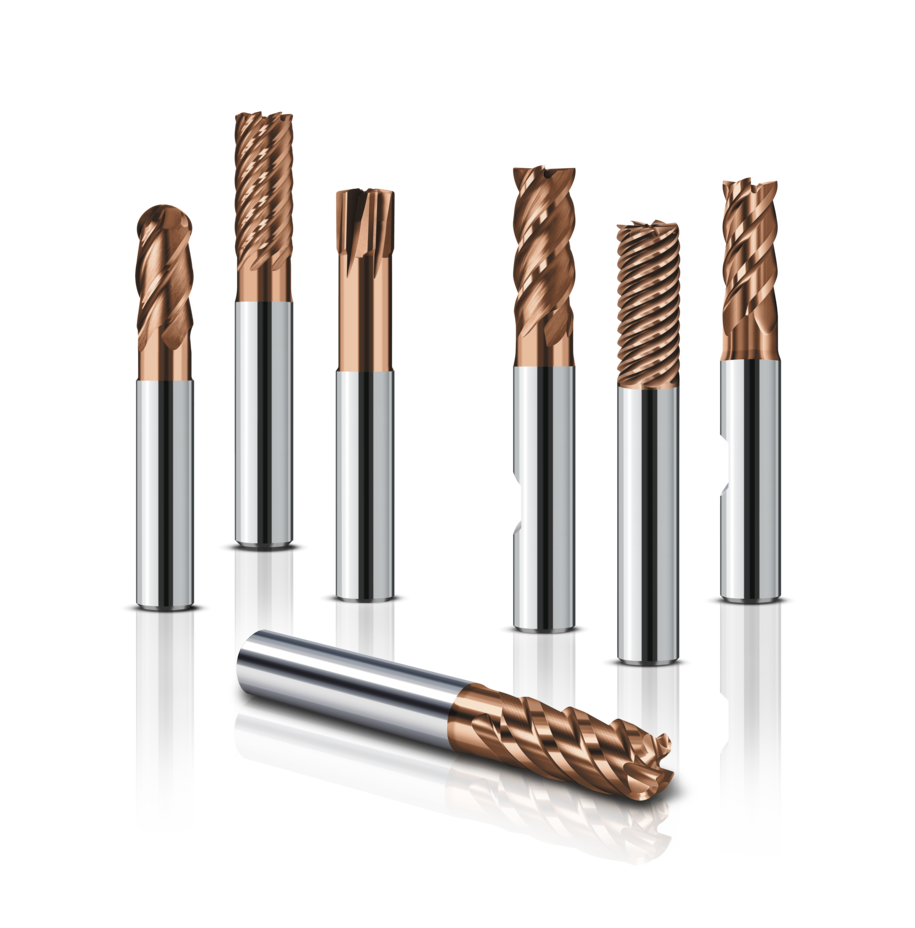
配备 DURO-SE 的七个刀具系列——为每种应用提 供合适的刀具
无论是粗加工、精加工还是复杂的 3D 加工——以下刀具系列涵盖了广泛的应用和材料。您可以在 FRAISA ToolExpert® 和电子商店中找到所有产品型号、直径以及最佳切削参数。
平底铣刀 HX
短避空 (A8504 / A8604)
- 粗加工 HPC、粗加工 HDC、精加工
- 淬火钢 HRC 48–56、HRC 56–60、 HRC > 60、HSS
- d₁ 3–20 mm,4 刃,18 种产品
平底铣刀 SX
短避空 (A8506 / A8606)
- 粗加工 HPC、粗加工 HDC、精加工
- 不锈钢、HRC > 24、钛合金、锰钢、 镍基合金、HSS
- d₁ 3–20 mm,4 刃,18 种产品
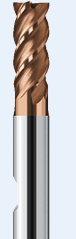
圆角铣刀 HX
短避空 (A8507 / A8607)
- 插铣、粗加工 HPC、粗加工 HDC、 精加工
- 淬火钢 HRC 48–56、HRC 56–60、 HRC > 60、HSS
- d₁ 3–16 mm,4 刃,25 种产品
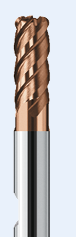
平底铣刀 Multicut XF
(A15250)
- 精加工
- 钢、不锈钢、钛合金、 高达 HRC > 60 的淬火钢、铝
- d₁ 3–20 mm,5/7 刃,9 种产品
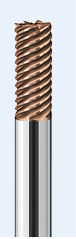
球头立铣刀 SpheroX
3 倍径(A7490)
- 插铣、粗加工、粗加工 HDC、精加工
- 淬火钢 HRC 42-48、HRC 48–56、 HRC 56–60、HRC > 60、钛合金、HSS
- d₁ 1–16 mm,4 刃,10 种产品
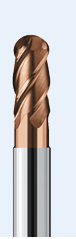
圆角铣刀 XSpeed-H
3 倍径(A7210)
- 粗加工 HPC、粗加工 HDC、精加工
- 淬火钢 HRC 48–56、HRC 56–60、 HRC > 60、HSS
- d₁ 2–12 mm,6/8 刃,16 种产品
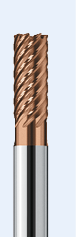
高进给铣刀 XFeed-H
3 倍径(A7610)
- 高进给铣削
- 淬火钢 HRC 48–56、HRC 56–60、 HRC > 60、HSS
- d₁ 1–16 mm,4/6 刃,10 种产品